TOC i Lean w produkcji elektroniki · Case study
Apator Telemetria skróciła czas przejścia analizowanej partii przez proces z 42 do 18 godzin. Organizacja wykorzystała TOC, aby wskazać miejsce koncentracji, a narzędzia Lean — aby uporządkować przepływ, zbalansować pracę i utrwalać zmianę.
42-godzinny czas przejścia i jedno dominujące ograniczenie
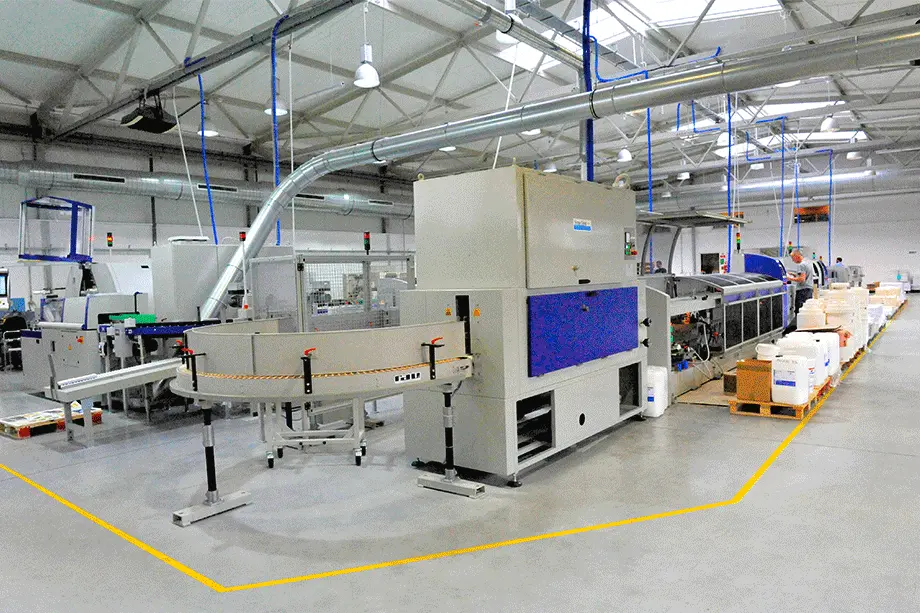
Analizowany proces produkcji nakładki radiowej przebiegał przez trzy główne etapy: montaż powierzchniowy SMT, montaż przewlekany THT oraz pakowanie. SMT zajmował około 7 godzin, THT — 32 godziny, a pakowanie — 3 godziny. W całym 42-godzinnym procesie to właśnie THT odpowiadał za większość czasu.
Jednocześnie różne modele były uruchamiane na wielu stanowiskach i w kilku gniazdach. Każdy mógł przechodzić odmienną ścieżką, co zwiększało złożoność, rozpraszało uwagę i utrudniało szybkie zauważenie odchylenia. Lokalne usprawnienia nie dawały pewności, że poprawi się wynik całego procesu.
Problem operacyjny
Wiele modeli, różne sekwencje pracy i kilka równoległych przepływów utrudniały ustalenie, gdzie interwencja naprawdę skróci realizację zlecenia.
Pytanie TOC
Co w tej chwili ogranicza przerób całego systemu i jak podporządkować temu ograniczeniu pozostałe operacje, zamiast optymalizować każdą z nich osobno?
Pięć kroków TOC: koncentracja na ograniczeniu
Zespół pracował według pięciu kroków procesu ciągłego doskonalenia POOGI. Najpierw identyfikował element ograniczający przerób, następnie maksymalnie wykorzystywał jego dostępny potencjał, podporządkowywał mu pozostałe procesy, a dopiero później zwiększał jego moce. Po usunięciu jednego ograniczenia cykl zaczynał się od początku.
To ważne szczególnie w produkcji wielowariantowej: wąskie gardło nie musi być przypisane raz na zawsze do jednej maszyny. Może zmieniać położenie wraz z miksem produktów, obsadą, kompetencjami i aktualnym obciążeniem. Więcej o tej logice przeczytasz w materiale co to jest TOC — Teoria Ograniczeń oraz na stronie Goldratt Consulting.
TOC wskazała, gdzie działać. Lean pomógł ustalić, jak
TOC + Lean: dwa uzupełniające się systemy
TOC pomagała wybierać punkt koncentracji dla całego systemu. Lean dostarczał metod porządkowania pracy i eliminowania strat dokładnie tam, gdzie poprawa miała znaczenie dla przepływu.
Gdy wąskie gardło zaczyna się przemieszczać
Po uporządkowaniu podstawowego przepływu uwidoczniły się „pływające” ograniczenia. W zależności od modelu produktu i obciążenia siedmiu linii THT, najsłabszym ogniwem mogła stawać się inna operacja. Ograniczenie mogło też przestać być problemem technologicznym i przenieść się do kompetencji ludzi.
Codzienne rutyny chroniące koncentrację
Samo przeprojektowanie linii nie wystarczało. Utrzymanie efektu wymagało wspólnego celu, zaangażowania zespołu i zdolności do odrzucania tematów, które nie wpływały na aktualne ograniczenie. Koncentrację wspierały codzienne rutyny kierownika produkcji: Gemba Walk, przegląd wyników, spotkania operacyjne, praca nad problemami i świadomy bufor na zdarzenia nieplanowane.
- Wspólny cel: przerób całego systemu, a nie maksymalne wykorzystanie każdego stanowiska.
- Widoczny przepływ: jeden porządek operacji ułatwiający szybkie zauważenie odchylenia.
- Dyscyplina decyzji: pierwszeństwo otrzymują działania poprawiające pracę ograniczenia.
- Rozwój kompetencji: szkolenie obejmuje jakość wykonania, metodę pracy, takt oraz potwierdzenie gotowości.
Efekty wdrożenia TOC i Lean w Apator Telemetria
| Wskaźnik | Przed | Po | Zmiana |
|---|---|---|---|
| Łączny czas procesu | 42 h | 18 h | −57% |
| Czas etapu THT | 32 h | 8 h | −75% |
| Wielkość analizowanej partii | 1780 szt. | 1780 szt. | bez zmiany |
| Sprzedaż według GA, kontekst 2020–2025 | 687 798 szt. | 1 234 628 szt. | +79,5% |
Wykres przedstawia równolegle rozwój wolumenu sprzedaży firmy w latach 2020–2025. Nie należy jednak traktować ostatniego wiersza jako izolowanego efektu samego TOC lub pojedynczego narzędzia Lean — na wynik firmy wpływa wiele czynników.
- Produkcję gniazdową zastąpiono bardziej czytelnym przepływem liniowym.
- Odchylenia można było szybciej zauważać i łatwiej wiązać z wynikiem całego procesu.
- Czas etapu THT skrócił się o trzy czwarte dla analizowanej partii.
- Organizacja zbudowała sposób reagowania również wtedy, gdy ograniczeniem stawały się kompetencje pracowników.
Co inne firmy produkcyjne mogą wziąć z tego case study?
- Mierz cały przepływ. Najdłuższy etap może pochłaniać większość czasu, choć lokalnie pozostałe stanowiska wyglądają na dobrze wykorzystane.
- Najpierw wybierz miejsce koncentracji. TOC ogranicza liczbę równoległych inicjatyw i kieruje energię tam, gdzie zmiana poprawi wynik systemu.
- Dopiero potem dobieraj narzędzia. One Piece Flow, balansowanie, standard pracy, Kanban czy SMED są skuteczniejsze, gdy wspierają jasno określone ograniczenie.
- Ograniczeniem mogą być kompetencje. Ich dostępność bywa równie istotna jak zdolność maszyny.
- Utrzymuj efekt przez rutyny. Widoczność wyników, Gemba Walk i codzienna praca nad odchyleniami zamieniają projekt w system zarządzania.
Najczęstsze pytania
Co TOC zmieniła w Apator Telemetria?
TOC ukierunkowała pracę na ograniczenie. Wraz z reorganizacją przepływu i zastosowaniem narzędzi Lean łączny czas procesu dla analizowanej partii zmniejszył się z 42 do 18 godzin.
Dlaczego połączono TOC z Lean?
TOC odpowiadała na pytanie, gdzie skoncentrować wysiłek, a Lean dostarczał metod zmiany sposobu pracy: przepływu jednej sztuki, balansowania linii, standardu pracy, Kanban i SMED.
Czy wąskie gardło zawsze pozostaje w jednym miejscu?
Nie. Przy wielu wariantach produktu położenie ograniczenia może zależeć od modelu, aktualnego obciążenia, obsady i dostępnych kompetencji. Dlatego pięć kroków TOC tworzy cykl ciągłego doskonalenia.
Czy wzrost sprzedaży o 79,5% jest wyłącznie efektem TOC?
Nie można tego wnioskować z samej prezentacji. Wykres pokazuje rozwój firmy, ale nie określa, jaka część wzrostu wynikała z TOC i Lean.
Chcesz połączyć TOC i Lean w swojej organizacji?
Pomagamy znaleźć rzeczywiste ograniczenie, uporządkować przepływ i wykorzystać narzędzia Lean tam, gdzie przełożą się na wynik całego systemu.
Jeżeli chcesz pogłębić temat, zobacz także szkolenie TOC dla produkcji oraz podsumowanie wydarzenia Burzymy Silosy: Lean i TOC.
Jestem praktykiem, który na przestrzeni lat nieustannie bada, jak z powodzeniem wdrażać kulturę Lean Manufacturing w polskiej rzeczywistości. Efektywność tych działań wspiera połączenie filozofii szczupłego wytwarzania z teorią ograniczeń. Doświadczanie w nauczaniu studentów oraz prowadzeniu szkoleń wewnętrznych pomaga mi przekazywać wiedzę w skuteczny sposób. Zbudowałem autorski system Production First, dzięki któremu można przeprowadzić efektywną transformację firm z sektora MŚP, jak i wspierać w ciągłym doskonaleniu większe organizacje. Wypracowane umiejętności miękkie pozwalają mojej sobie budować wysoko kompetencyjne zespoły ukierunkowane na osiąganie celów firmy, co w mojej ocenie jest największą wartością dla organizacji.
Praktyk programu Training Within Industry i Lean Management.
Wykłada na Wyższej Szkole Bankowej we Wrocławiu. Jest autorem i współautorem kilku pozycji literaturowych poświęconych programowi TWI.
Obecnie pełni funkcję partnera zarządzającego w firmie LeanTrix, jak i master Trenera Na Europę. Dodatkowo zaangażowany jest w projekty takie eTWI System i Lean Community
Prowadził projekty między innymi dla: Lotte Wedel, Danone, Kompania Piwowarska, eobuwie.pl, Arvato, Whirlpool, B/S/H, Geberit, RECARO, Tenneco, Sumitomo Electric, Stadler, Vesuvius Poland