


Nieplanowane postoje utrudniają realizację planu, a działania naprawcze wypierają pracę prewencyjną.
TPM – Total Productive Maintenance to system współpracy produkcji i utrzymania ruchu, który zwiększa dostępność oraz niezawodność maszyn poprzez eliminowanie awarii, mikroprzestojów, strat prędkości i problemów jakościowych. Główne założenia i elementy systemu porządkuje przewodnik TPM Lean Enterprise Institute.
Lean Management · efektywność maszyn
TPM – Total Productive Maintenance
Budujemy TPM wokół krytycznych strat i zachowań ludzi: operatorzy dbają o warunki podstawowe, utrzymanie ruchu rozwija prewencję, a liderzy zamykają pętlę reakcji na odchylenia.
OEEdostępność, wydajność i jakość
AMautonomiczna konserwacja
PMplanowana konserwacja
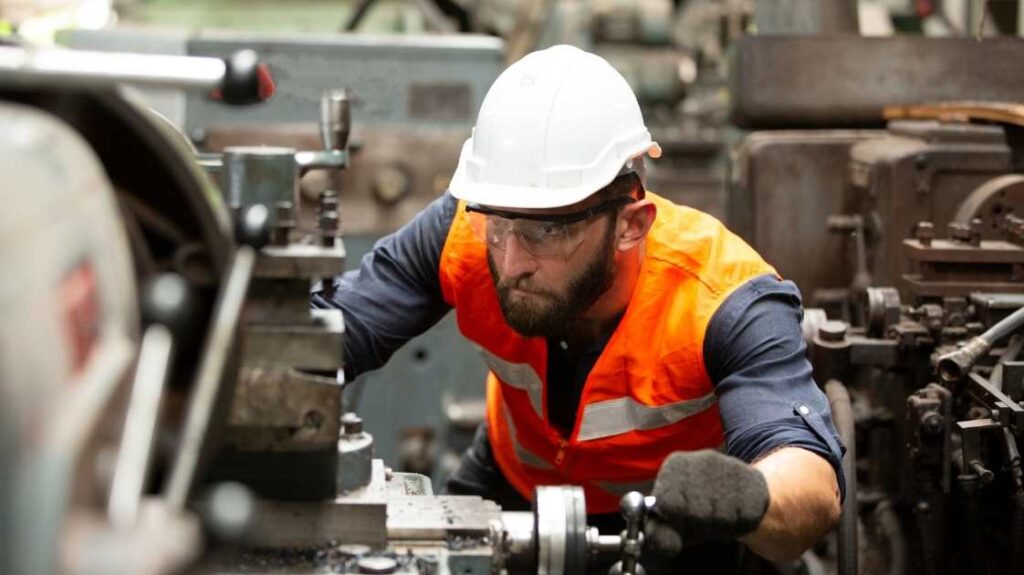
Sygnały z procesu
Kiedy TPM powinien stać się priorytetem?
TPM nie zaczyna się od listy przeglądów. Zaczyna się od strat, ryzyka i braku jasnego podziału odpowiedzialności za stan urządzeń.
Dostępność, wydajność i jakość są mierzone, ale nie prowadzą do usuwania konkretnych strat.
Produkcja i utrzymanie ruchu przekazują sobie problem zamiast wspólnie analizować jego przyczynę.
Hałas, wyciek, luz lub pogorszenie parametrów są zauważane, ale nie trafiają do szybkiej pętli reakcji.
System zamiast akcji
Kluczowe elementy TPM – Total Productive Maintenance
Skuteczny TPM łączy codzienne standardy operatorów, działania specjalistyczne utrzymania ruchu, analizę strat i rozwój kompetencji.
Autonomiczna konserwacja (AM)
Operatorzy wykonują uzgodnione czynności czyszczenia, kontroli, smarowania i wczesnego wykrywania nieprawidłowości. Nie zastępują techników — chronią warunki podstawowe.
Planowana konserwacja (PM)
Przeglądy i wymiany wynikają z krytyczności urządzeń, historii awarii, danych oraz ryzyka dla procesu. Zasoby koncentrują się tam, gdzie przestój ma największy wpływ.
System zgłaszania usterek
Prosty sposób zgłoszenia łączy symptom z właścicielem, priorytetem, terminem i informacją zwrotną. Dzięki temu organizacja nie gubi wczesnych sygnałów awarii.
Analiza strat i OEE
OEE porządkuje dostępność, wydajność i jakość. Ma wskazać największą stratę oraz uruchomić działanie, a nie służyć wyłącznie do raportowania.
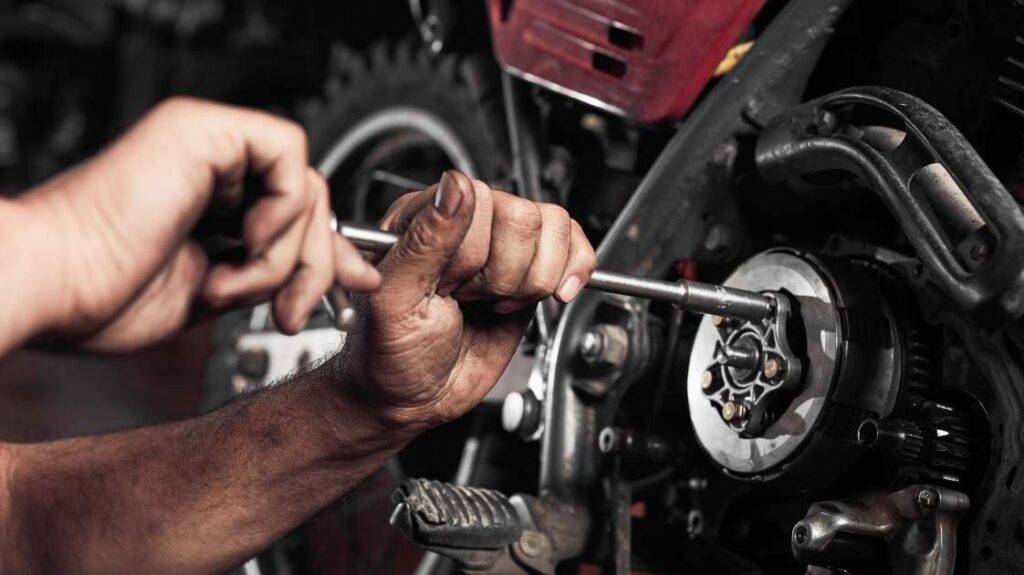
Standard i kompetencja
Autonomiczna konserwacja ujawnia odchylenia wcześniej
Codzienna kontrola stanu urządzenia ma być krótka, czytelna i możliwa do wykonania w rytmie pracy. Standard powinien wskazywać punkt kontroli, warunek prawidłowy, sposób reakcji oraz granicę pomiędzy rolą operatora i technika.
Właściwe instruowanie można połączyć z Training Within Industry, aby nowy sposób pracy był wykonywany bezpiecznie i powtarzalnie.
Pilotaż przed skalą
Jak wdrażamy TPM?
Wybieramy urządzenie na podstawie znaczenia dla przepływu i jakości, a nie wygody organizacyjnej. Pilotaż ma zbudować powtarzalny sposób pracy.
Diagnoza strat i krytyczności
Porządkujemy awarie, mikroprzestoje, tempo, jakość, koszty oraz wpływ urządzenia na cały strumień.
Przywrócenie warunków
Usuwamy źródła zabrudzeń, miejsca trudno dostępne i podstawowe nieprawidłowości. Ustalamy stan normalny.
Standard AM, PM i reakcji
Definiujemy zadania operatora i UR, częstotliwości, standardy wizualne, sposób zgłoszenia i eskalacji.
Rozwój kompetencji i skalowanie
Uczymy liderów oraz zespoły analizować przyczyny, przeglądać wyniki i przenosić standard na kolejne maszyny.
Mierniki połączone z działaniem
Jak potwierdzać efekt TPM?
Jeden wskaźnik nie opisuje systemu. OEE pokazuje rezultat techniczny, ale potrzebujemy również danych o przyczynach oraz jakości reakcji zespołu.
| Miernik | Pytanie | Praktyczne zastosowanie |
|---|---|---|
| OEE | Gdzie tracimy dostępność, prędkość lub jakość? | Wybór dominującej straty i priorytetu działania. |
| MTBF | Jak długo urządzenie pracuje pomiędzy awariami? | Ocena niezawodności i trwałości działań zapobiegawczych. |
| MTTR | Jak szybko przywracamy zdolność urządzenia? | Ocena reakcji, diagnostyki, dostępu i przygotowania części. |
| Liczba usterek otwartych | Czy wczesne symptomy są domykane? | Kontrola zaległości, priorytetów i pętli informacji zwrotnej. |
| Realizacja standardu | Czy AM i PM działają w codziennym rytmie? | Potwierdzenie zachowania systemu, nie tylko wyniku końcowego. |
Klaster Lean Management
TPM działa najlepiej jako część systemu Lean
Dostępność maszyn wpływa na przepływ, a przezbrojenia, standard miejsca pracy i rozwiązywanie problemów decydują o trwałości efektu.
Wspólna odpowiedzialność
Role w systemie TPM
Podział odpowiedzialności chroni bezpieczeństwo i zapobiega sporom o to, kto „ma zająć się maszyną”. Każda rola ma własny zakres oraz wspólny cel: stabilny proces.
Operatorzy
Utrzymują uzgodnione warunki podstawowe, obserwują punkty kontroli i szybko zgłaszają odchylenia. Potrzebują praktycznego instruktażu oraz jasnej granicy uprawnień.
Utrzymanie ruchu
Rozwija diagnostykę, konserwację planowaną i działania techniczne. Analizuje historię awarii, usuwa przyczyny oraz wspiera rozwój standardów operatorów.
Liderzy produkcji
Zapewniają czas, priorytety i reakcję na zgłoszenia. Przeglądają straty, rozwijają współpracę oraz pilnują, aby tempo realizacji nie wypierało prewencji.
FAQ
Najczęstsze pytania o TPM
TPM wymaga jasnych ról i powiązania pracy operatorów, techników oraz liderów.
Czym TPM różni się od klasycznego utrzymania ruchu?
TPM rozszerza odpowiedzialność za niezawodność na całą organizację. Utrzymanie ruchu rozwija działania specjalistyczne i prewencyjne, operatorzy chronią warunki podstawowe, a liderzy zarządzają stratami i reakcją.
Czy operator ma naprawiać maszynę?
Nie. Zakres autonomicznej konserwacji jest uzgodniony, bezpieczny i dopasowany do kompetencji. Operator kontroluje, czyści, wykonuje proste czynności i zgłasza odchylenia; naprawy specjalistyczne pozostają po stronie uprawnionych osób.
Od której maszyny rozpocząć TPM?
Od urządzenia istotnego dla przepływu, jakości lub ryzyka, na którym można zbudować reprezentatywny pilotaż. Kryteria powinny obejmować straty, krytyczność, dostępność danych oraz gotowość właścicieli procesu.
Czy TPM można wdrożyć bez systemu informatycznego?
Tak. Najpierw potrzebne są jasne standardy, odpowiedzialność i pętla reakcji. CMMS, czujniki lub aplikacje mogą później przyspieszyć przepływ informacji, ale nie zastąpią źle zaprojektowanego procesu.
Po czym poznać, że TPM jest trwały?
Gdy poprawa OEE i niezawodności wynika z działającego standardu, usterki są szybko domykane, zespół eliminuje przyczyny, a praktyki AM i PM utrzymują się bez ciągłego wsparcia zewnętrznego.
Przejdź od metody do wyniku
Zamień gaszenie awarii w system niezawodności
Opisz park maszynowy, dominujące straty i sposób współpracy produkcji z utrzymaniem ruchu. Pomożemy wybrać pilotaż oraz zaplanować pierwsze kroki TPM.
Bezpłatna konsultacja
Najpierw poznajemy problem, oczekiwany rezultat i warunki procesu. Następnie dobieramy właściwego eksperta oraz kolejny sensowny krok.