

Single-Minute nie znaczy „jedna minuta”
Chodzi o dążenie do czasu wyrażonego jednocyfrową liczbą minut, czyli poniżej 10 minut. Cel praktyczny zależy od procesu, bezpieczeństwa, technologii i potrzeb przepływu.


Lean Management · przezbrojenia
SMED (Single-Minute Exchange of Die) to metoda Lean służąca do skracania czasu przezbrojenia maszyny lub linii. Polega na obserwacji procesu, rozdzieleniu czynności wewnętrznych i zewnętrznych, przeniesieniu przygotowań poza postój oraz uproszczeniu i standaryzacji pozostałych działań. Czas mierzymy od ostatniej dobrej sztuki do pierwszej dobrej sztuki kolejnego wyrobu.
Na rzeczywistym procesie pomagamy zespołom znaleźć straty, zaprojektować szybszy i bezpieczny sposób pracy, a następnie utrzymać wynik standardem i instruktażem.
Szukasz programu rozwojowego dla zespołu? Zobacz szkolenie SMED.
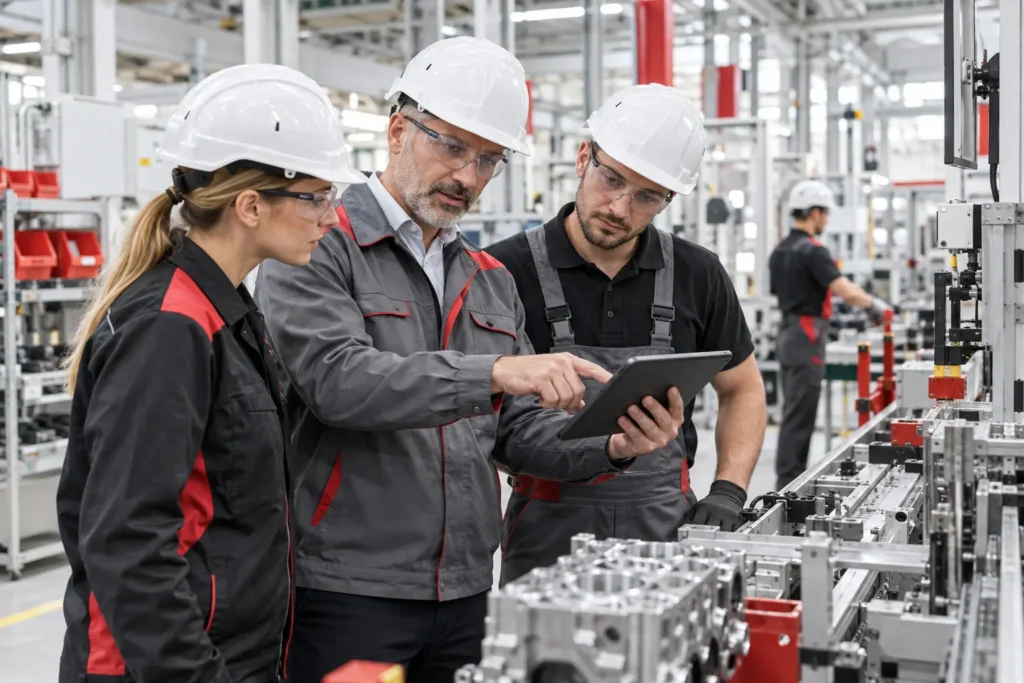
SMED wywodzi się z prac Shigeo Shingo nad przezbrojeniami w środowisku Toyota Production System. Nazwa opisuje kierunek doskonalenia, nie obietnicę identycznego wyniku dla każdej maszyny.
Chodzi o dążenie do czasu wyrażonego jednocyfrową liczbą minut, czyli poniżej 10 minut. Cel praktyczny zależy od procesu, bezpieczeństwa, technologii i potrzeb przepływu.
Pomiar rozpoczyna się po wykonaniu ostatniej zgodnej sztuki poprzedniego wyrobu. Samo zatrzymanie maszyny nie zawsze jest właściwym początkiem.
Pomiar kończy się, gdy kolejny wyrób spełnia wymagania, a proces działa stabilnie. Rozruch, próby, regulacje i kontrola jakości pozostają częścią przezbrojenia.
Długi postój to tylko najbardziej widoczny objaw. Często równie ważne są niestabilność kolejności czynności, regulacje po uruchomieniu i oczekiwanie na przygotowanie.
Maszyna nie tworzy wartości, a planowanie ogranicza liczbę zmian produktu kosztem dużych partii i zapasu.
Ten sam typ przezbrojenia trwa inaczej w zależności od zmiany, osoby lub dostępności narzędzi.
Uruchomienie maszyny nie kończy straty, ponieważ proces wymaga wielu prób, regulacji i poprawek jakościowych.
Dokumenty, części, narzędzia lub transport są kompletowane dopiero po zatrzymaniu urządzenia.
Część opracowań opisuje trzy etapy, traktując etap 0 jako stan wstępny. Pokazujemy pełną sekwencję 0–3, ponieważ już jakość obserwacji decyduje o jakości późniejszych usprawnień.
Nagraj rzeczywiste przezbrojenie, rozpisz każdą czynność, czas, osobę, ruch, oczekiwanie, regulację i kontrolę. Nie poprawiaj procesu „z pamięci”.
Oznacz pracę wewnętrzną, która wymaga postoju, i zewnętrzną, którą można wykonać podczas pracy maszyny. To podstawowa decyzja analizy SMED.
Przenieś poza postój przygotowanie narzędzi, materiałów, dokumentów, parametrów, transportu i kontroli — zawsze z zachowaniem jakości oraz BHP.
Eliminuj regulacje, stosuj szybkie mocowania i pozycjonowanie, rozdziel role, wykonuj pracę równolegle, testuj i ucz zespoły nowego standardu.
Ważne: ta sama czynność może być wewnętrzna w jednym procesie i zewnętrzna w innym. Klasyfikację potwierdza się na gemba — z operatorami, technologią, jakością i utrzymaniem ruchu.
To przejrzysty przykład obliczeniowy, a nie wynik konkretnego klienta. Pokazuje mechanizm: przeniesienie przygotowań poza postój, eliminację oczekiwania i uproszczenie pracy wewnętrznej.
Narzędzia, części, dokumenty i parametry czekają przy maszynie.
Materiały i decyzje jakościowe mają właściciela i właściwy moment.
Role są rozpisane tak, aby bezpiecznie skrócić ścieżkę krytyczną.
Nowy sposób jest testowany, opisany i przekazany instruktażem.
Oddzielamy wyniki bezpośrednio związane ze standaryzacją przezbrojeń od rezultatów, w których SMED był częścią większego systemu. Dzięki temu widać nie tylko liczby, lecz także warunki utrzymania zmiany.
W 13 lokalizacjach i na 22 liniach standaryzacja pracy operatorów połączona z TWI i TPM skróciła czasy przezbrojeń oraz poprawiła stabilność procesu i OEE. Organizacja rozwinęła 50 instruktorów i ponad 200 instrukcji pracy.
SMED został połączony z checklistami, standardami, podziałem ról, matrycami przezbrojeń, rozwojem kompetencji i monitoringiem. Case świadomie nie ujawnia wskaźników liczbowych.
Czas przejścia partii 1780 sztuk spadł o 57%. To efekt połączenia TOC, One Piece Flow, balansowania, Standard Work, Kanban, SMED i DBR — nie rezultat jednej metody.
W opisanym przykładzie produkcji metalowej krótsze przezbrojenie uwolniło potencjał około 1500 sztuk miesięcznie. Przy marży 8 zł na sztuce oznaczało to 144 tys. zł rocznie przed kosztem wdrożenia. To przykład sposobu liczenia efektu, a nie imienny case klienta.
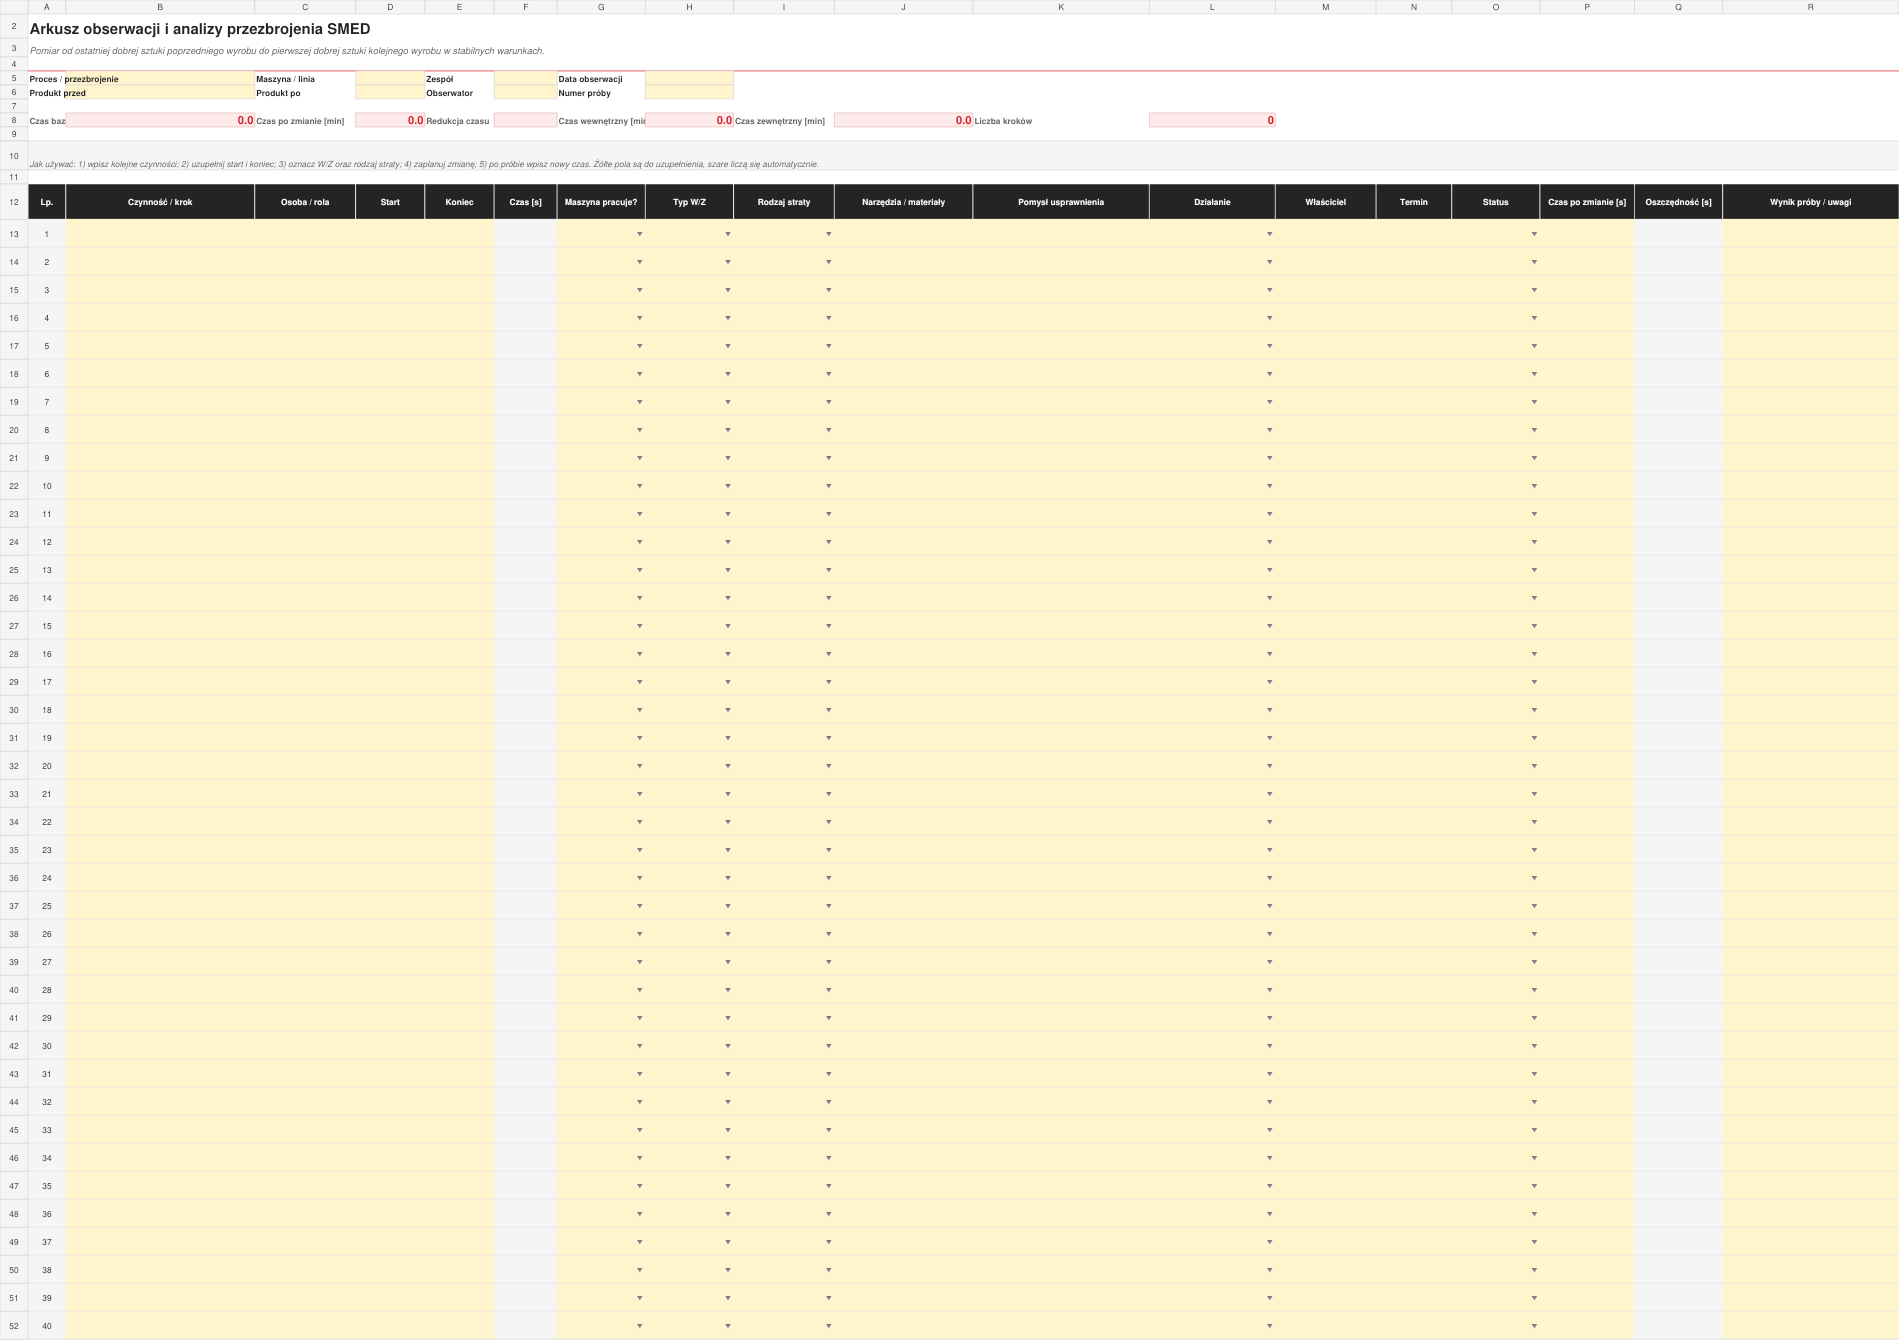
To gotowy plik XLSX do użycia podczas obserwacji na gemba. Automatycznie liczy czas kroków, sumę przed i po zmianie oraz redukcję czasu. Pomaga też nadać właścicieli i terminy działaniom.
Pobierz arkusz SMED (XLSX)Plik otwiera się w Microsoft Excel, LibreOffice i Google Sheets.
Zespół pracuje na konkretnym przezbrojeniu. Wynik porównujemy do ustalonego stanu początkowego i potwierdzamy na kolejnych powtórzeniach.
Analizujemy częstotliwość, czas, wpływ na przepływ, jakość i bezpieczeństwo. Ustalamy zakres pilotażu.
Nagrywamy proces za zgodą organizacji, rozpisujemy kroki i rozdzielamy czynności wewnętrzne oraz zewnętrzne.
Przygotowujemy narzędzia, zmieniamy kolejność, rozdzielamy role i testujemy usprawnienia w kontrolowanych warunkach.
Dokumentujemy sposób pracy, instruujemy zespół i sprawdzamy powtarzalność czasu oraz jakości na następnych zmianach.
Skrócenie czasu nie może pogorszyć bezpieczeństwa ani jakości. Dlatego mierzymy zarówno wynik, jak i stabilność nowego standardu.
| Miernik | Co pokazuje | Dlaczego jest ważny |
|---|---|---|
| Czas od dobrej do dobrej sztuki | Pełny czas utraty zdolności procesu. | Nie ukrywa regulacji i prób po uruchomieniu. |
| Rozrzut czasu | Powtarzalność pomiędzy zmianami i osobami. | Pokazuje jakość standardu i instruktażu. |
| Udział pracy wewnętrznej | Ile czynności nadal wymaga postoju. | Wskazuje kolejny potencjał konwersji. |
| Jakość pierwszego uruchomienia | Liczbę prób, poprawek i braków po zmianie. | Chroni przed pozornym skróceniem czasu. |
| Bezpieczeństwo i ergonomia | Ryzyka związane z tempem, dostępem i pracą równoległą. | Żaden wynik czasowy nie uzasadnia przeniesienia ryzyka na ludzi. |
Krótsze przezbrojenie umożliwia mniejsze partie, ale korzyść pojawi się dopiero wtedy, gdy planowanie, maszyny i standard pracy tworzą spójny system.
Najlepszy wynik powstaje wtedy, gdy doświadczenie operatorów spotyka się z wiedzą techniczną i wymaganiami jakości. Standard narzucony bez udziału wykonawców zwykle nie opisuje realnej pracy.
Pokazują rzeczywistą kolejność, trudności, obejścia i różnice pomiędzy wariantami. Testują, czy nowy sposób jest wykonalny oraz powtarzalny.
Weryfikują parametry, granice regulacji, bezpieczeństwo i możliwości rozwiązań technicznych. Chronią pierwszą dobrą sztukę przed pozorną oszczędnością czasu.
Zapewnia warunki testu, usuwa bariery, pilnuje pomiaru i organizuje instruktaż kolejnych osób. Odpowiada za utrzymanie wyniku pomiędzy warsztatami.
Najkrótszy zapisany czas nie jest jeszcze standardem. Wynik ma być bezpieczny, jakościowy i powtarzalny na kolejnych zmianach.
Próby, regulacje i braki po rozruchu znikają z danych, choć proces nadal nie produkuje stabilnie.
SMED skraca proces przez przygotowanie i projekt pracy, nie przez zwiększanie presji na operatora.
Szybkie mocowania nie naprawią oczekiwania na materiał, decyzję, narzędzia lub kontrolę jakości.
Standard opracowany bez wykonawców pomija rzeczywistą pracę, warianty i ryzyka.
Jedno szybkie przezbrojenie nie jest sukcesem. Liczy się niski rozrzut wyniku na kolejnych zmianach.
Bez przekazania nowego standardu wynik pozostaje własnością zespołu pilotażowego, a nie organizacji.
Krótkie odpowiedzi porządkują pojęcia, pomiar i decyzje wdrożeniowe.
SMED oznacza Single-Minute Exchange of Die. To metoda Lean służąca do skracania czasu przezbrojenia poprzez obserwację, rozdzielenie operacji wewnętrznych i zewnętrznych, konwersję pracy wykonywanej podczas postoju oraz usprawnienie i standaryzację pozostałych czynności.
Nie. „Single-minute” odnosi się do jednocyfrowej liczby minut, czyli czasu poniżej 10 minut. W praktyce właściwy cel zależy od technologii, ryzyka, jakości i potrzeb przepływu. Ważniejsze od arbitralnej granicy jest radykalne i stabilne skrócenie postoju.
Etap 0 to obserwacja i zapis stanu obecnego. Etap 1 rozdziela czynności wewnętrzne i zewnętrzne. Etap 2 zamienia możliwie wiele czynności wewnętrznych na zewnętrzne. Etap 3 upraszcza, synchronizuje i standaryzuje pozostałą pracę.
Czynności wewnętrzne można wykonać tylko przy zatrzymanej maszynie. Czynności zewnętrzne mogą być wykonane przed zatrzymaniem albo po uruchomieniu, gdy maszyna produkuje. Podział zawsze należy zweryfikować w konkretnym procesie z uwzględnieniem bezpieczeństwa.
Najbardziej użyteczna definicja obejmuje okres od ostatniej dobrej sztuki poprzedniego wyrobu do pierwszej dobrej sztuki kolejnego wyrobu w stabilnych warunkach. Dzięki temu pomiar nie ukrywa prób, regulacji, kontroli ani braków po uruchomieniu.
Nie istnieje uczciwy uniwersalny procent. Potencjał zależy od udziału przygotowania, oczekiwania, regulacji, pracy równoległej i rozwiązań technicznych. Dlatego najpierw mierzy się rzeczywisty proces i ustala stan bazowy, a dopiero potem cel oraz wynik.
Nie zawsze. Pierwsze usprawnienia często dotyczą przygotowania, kolejności, organizacji narzędzi, podziału ról i eliminacji oczekiwania. Rozwiązania techniczne powinny wynikać z obserwacji i potwierdzonego ograniczenia, a nie zastępować analizy.
Szkolenie rozwija kompetencje i uczy metody na przykładach lub procesie warsztatowym. Wdrożenie obejmuje wybór pilotażu, pomiar bazowy, testy, standard, instruktaż, odpowiedzialność za działania i potwierdzenie wyniku na kolejnych przezbrojeniach.
Opisz maszynę, produkt, częstotliwość zmian i obecny sposób pomiaru. Pomożemy wybrać właściwy pilotaż oraz zaplanować warsztat SMED na rzeczywistym procesie.
Najpierw poznajemy problem, oczekiwany rezultat i warunki procesu. Następnie dobieramy właściwego eksperta oraz kolejny sensowny krok.